内高压成形的概念
内高压成形技术的精确範畴应该属於液力成形技术。现在国际上流行用液力成形来替换原先的液压成形的说法,由于液力成形更能精确地描述加工过程的实质,即通过液体传递的压强,作用在一定的加工表面,终极以液力的形式加工工件,使工件达到所要求的尺寸和外形。
一般液力成形(Hydro-forming)分为3种:壳液力成形(Shell hydroforming);板液力成形(Sheet hydroforming), 一般加压在600~800MPa;液力成形(Hydroforming),一般特指美国的管子液力成形(Tube hydroforming ),或是德国、欧洲的内高压成形(Internal High Pressure Forming)。简单的成形过程就是通过加压装置对封闭在模腔中内部布满液体的管件施加一定的压力,使液体具有极高内压力并活动,迫使管壁向内腔外形的空间活动而成形,最高的内压可以达到4000MPa。
国内汽车行业首先接触到的主要是德国公司的产品,因此习惯称这种成形技术为内高压成形。
内高压成形工艺 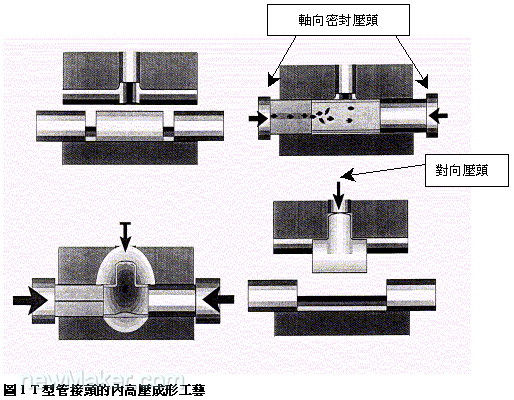
原理
以采用内高压成形工艺加工T型管接头为例来说明内高压成形工艺的基本原理。在专门配合内高压成形工艺的专用液压机上配置可同时加工多个工件的双面模具,同时每个管子两端配有轴向密封压头(轴向挤压缸)和一个对向压头。管坯放在下模上,然後模具闭合,管坯两端由密封压头密封,接向管坯内腔注满压力介质,如油、水等。在实际成形过程中,轴向压头挤压管坯,使布满管内壁的压力介质产生很高的内压力。在管坯外形和模腔外形存在间隙的情况下,压力介质自然向该空间活动,同时作用在管壁上使管子胀形,直到管坯的外形与模具的内腔轮廓相符。另外,对向压头还能控制纵向材料的活动。借助整形压力,使工件外形完全符合模具的轮廓。这样可以在零件的尺寸和外形上达到很高的精度。最後打开模具,取出工件。
特点
由於压力介质的活动性使其可随外界的外形而改变,所以适用於任意不规则的外形;在填充的过程中,将管壁挤向模具内腔的压力介质前沿,以包络线的外形使管壁连续变形,同时由於各方向上传递的内压力的一致性,使零件各处产生一致的均匀塑性变形。同弯管相比,直管扩胀的幅度要大得多,由于弯管的几何外形阻止了材料的活动。胀形颈部高度的极限值随几何外形的复杂程度的增加而减少(见图2)。
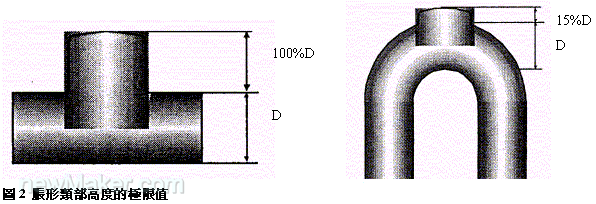
胀形失效控制
在胀形过程中经常出现4种失效形式:折曲(buckling)、皱纹(wrinkling)、开裂(bursting)和折迭(tube pushed inwards)。
控制在胀形过程中不出现以上形式的失效的方法,主要是通过控制轴向力的大小,保证胀形在一定範围的成形区内进行,以及控制在一定内高压下轴向进给行程的大小,保证胀形在一定範围的成形区内进行。
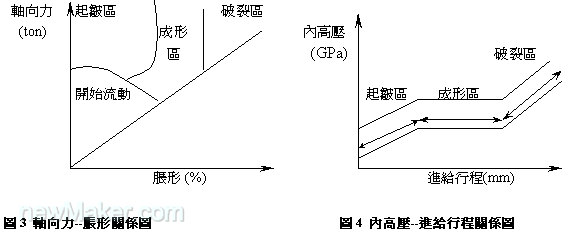
关键成形力
管件内高压成形技术的关键就在於:控制压力介质在高压下的活动状态,包括应力的分布、粘滞度、变形後的响应、层流的扰动等与关键的成形力有关。而关键成形力FU包括对模力FZ、摩擦力FR以及密封力FD,并且:FU=FZ+FR+FD。
其中对模力FZ=工件投影面积×最高内压力。而对中空的细长工件成形时,长度方向材料会有塑性变形,则作用在工件末真个轴向力会由于作用於整个部件的摩擦力而减少,就必须进步轴向力。当轴向力超过关键成形力FU时,便会出现管壁不规则压缩的不稳定现象。
内高压成形技术在汽车上的应用—管状副车架
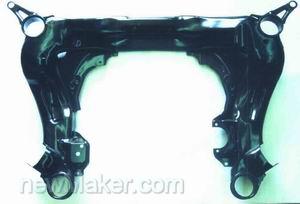
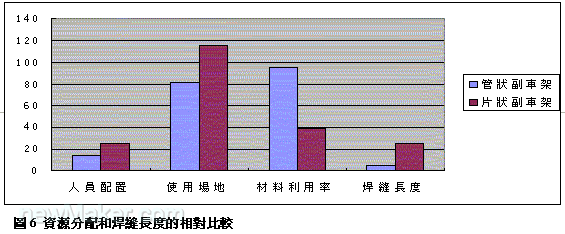
内高压成形技术是一种新的制造技术,只有结合特定场合下的特殊应用才能表现出该项技术所具有的先进性和突破性。结合管状副车架(实物见图5)的例子,具体来说明内高压成形技术在汽车上的应用情况。
主要是其制造工艺—内高压成形技术比精冲後焊接的技术含量高。从柱状图(见图6)可以清楚地看到,管状副车架的生产具有职员少、场地小、材料利用率高和焊缝少的特点。焊缝少直接影响到焊接的热变形小,保证了终极的装配精度。同时内高压一次成形复杂的加工表面,使管材经过均匀的连续塑变後冷作硬化,壁厚减薄程度一致,内、外表面连续、光滑地过渡,也能保证相当高的尺寸精度。空心的管材在变形过程中内部形成不中断的纤维组织,使整体的强度进步,结构强度的公道性增加。这一系列的优点也正是内高压成形技术本身的突破性和先进性应用於副车架的生产时的体现。但内高压成形技术也存在一个明显的弱点,它需要的一次性启动投资比较大,主要是专用设备的用度比较高。但是,工件数目的减少、工件结合面间的密封消耗,以及高强度、高空间利用率和重量轻等所带来的节约也是很可观的。
结论
从内高压成形技术在汽车上的应用实例,可以看出该项技术的几个特点:
(1) 内高压成形一次成形复杂外形,使管材结构强度进步;
(2) 内高压成形产生均匀、连续的塑性变形,壁厚减薄程度一致,轻易控制装配尺寸;
(3) 控制变形的关键是控制轴向力不超过关键成形力FU,保证不出现管壁不规则压缩的现象;
(4) 内高压成形技术的明显的弱点是一次性启动投资比较大。 | 

